Manufaktur, pengujian, dan mutu
Panduan Inspeksi Penyolderan, Crimping, dan Terminal
Mutu penyolderan dan crimping bergantung pada persiapan kawat, data terminal, panjang kupasan, tinggi crimp, kriteria solder, pemasangan konektor, pemeriksaan tarik, inspeksi visual, pengujian kelistrikan, dan kebutuhan catatan yang disediakan proyek.
Disiapkan oleh MTTJDiterbitkan: Diperbarui:
Ringkasan keputusan
Hal yang perlu dibawa ke dalam keputusan
- Cocokkan data terminal, kawat, aplikator atau proses, panjang kupasan, dan kriteria inspeksi sebelum produksi.
- Gunakan kriteria crimp, tarik, kedudukan, solder, visual, dan listrik yang terukur bila diperlukan.
- Catat frekuensi inspeksi dan ketertelusuran secara terpisah dari metode penerimaan.
Jawaban langsung
Sertakan jenis serta ukuran kawat, panjang kupasan, data terminal, kriteria crimp, kriteria solder, pemasangan konektor, kebutuhan gaya tarik, batas visual, metode uji kelistrikan, dan format catatan dalam RFQ bila penyolderan atau crimping penting.
Tabel inspeksi
Inspeksi perlu mengikuti data komponen, gambar, dan kebutuhan proyek.
| Persiapan kawat | Panjang potong, panjang kupasan, batas goresan, kebutuhan tinning, dan panjang konduktor terbuka. |
|---|---|
| Crimping | Data terminal, applicator, tinggi crimp, gaya tarik, bell mouth, penopang isolasi, dan batas visual. |
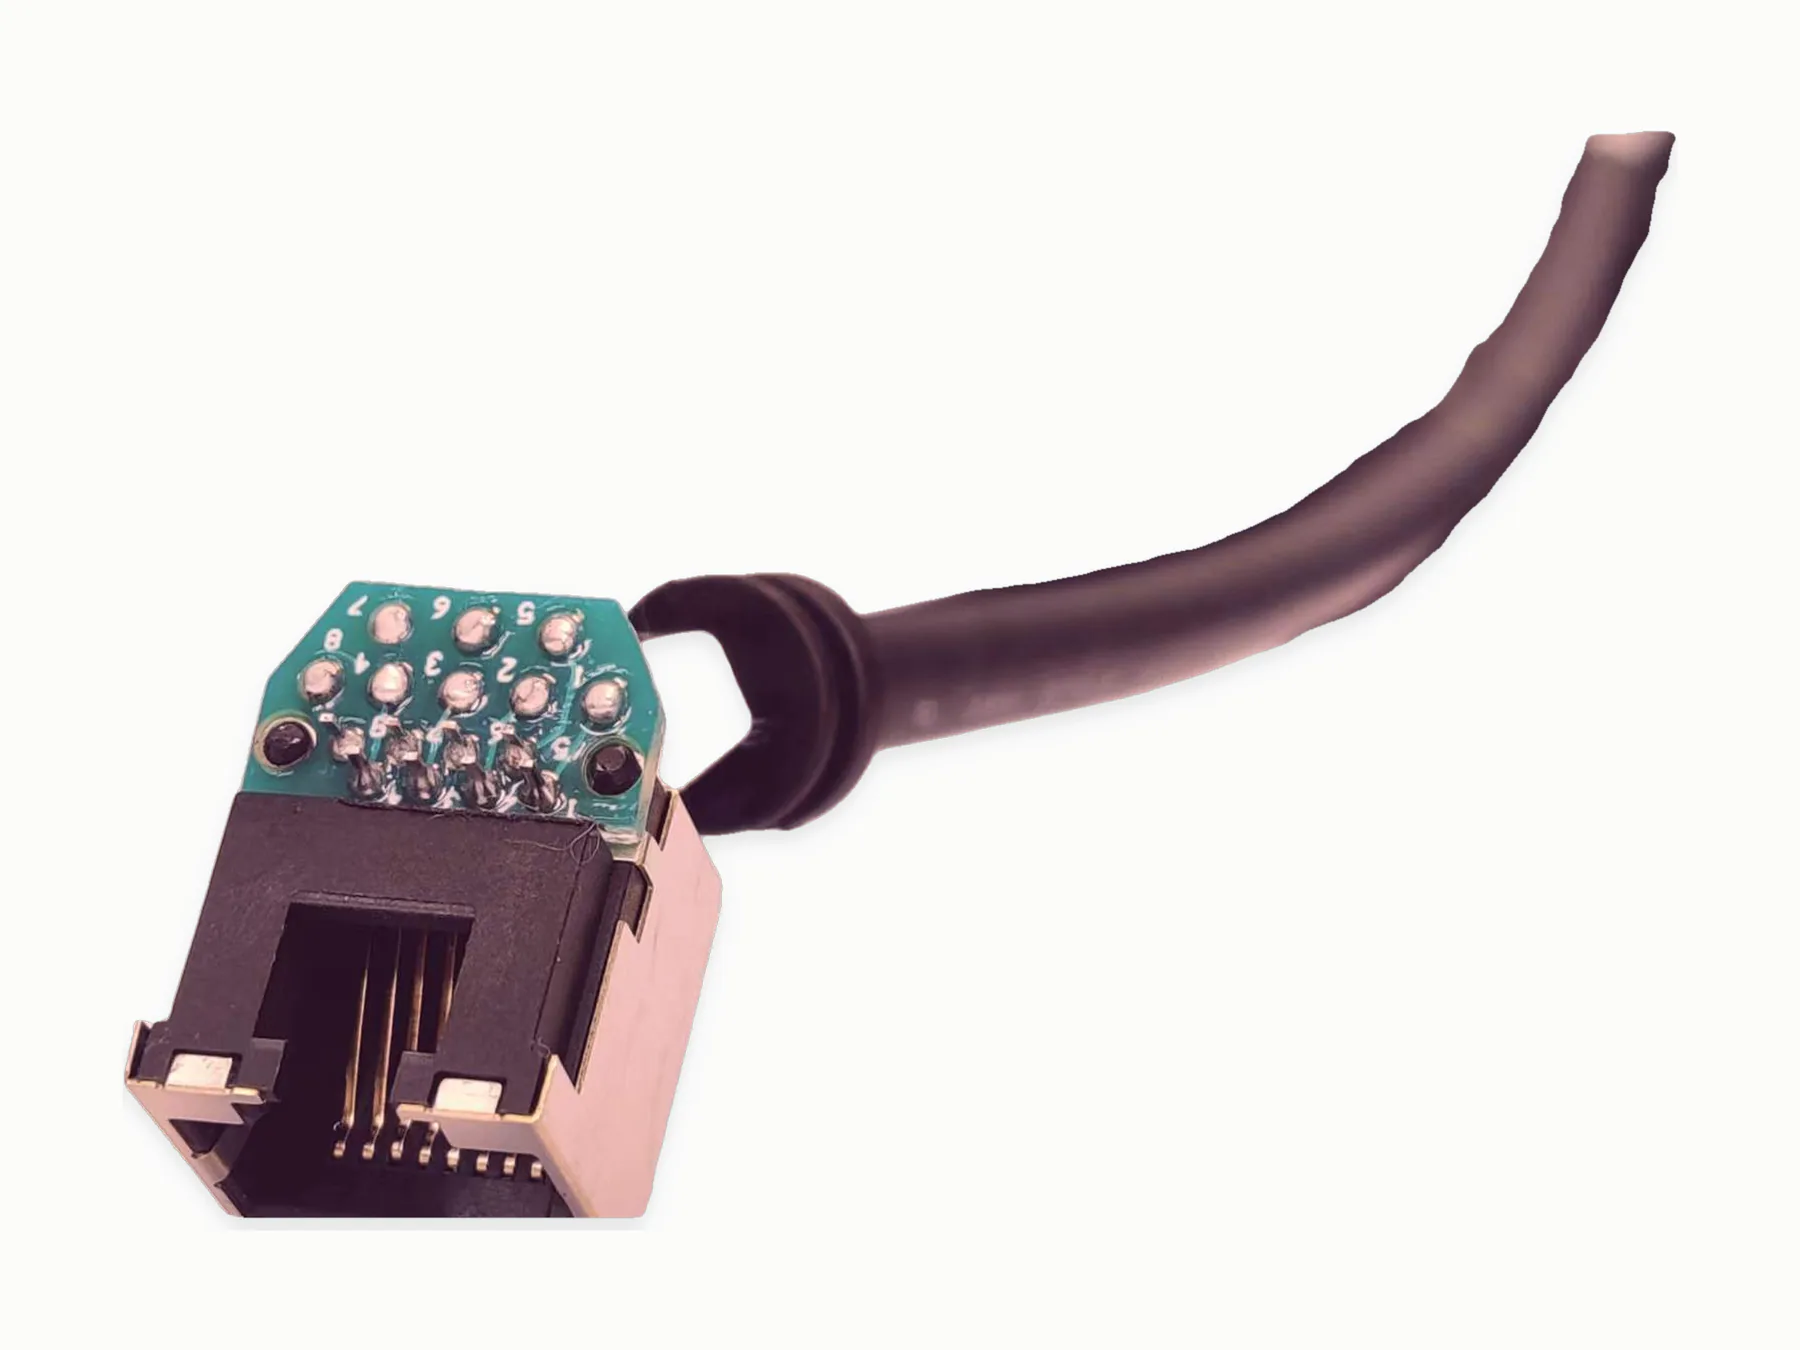
| Penyolderan | Kriteria sambungan solder, batas panas, strain relief, pembersihan, penanganan papan, dan pemeriksaan kelistrikan. |
| Catatan | Laporan inspeksi, catatan pemeriksaan tarik, hasil uji, catatan lot, atau catatan pengiriman bila diminta. |
Daftar periksa RFQ
Sediakan rincian yang diperlukan produksi serta inspeksi sebelum perencanaan pembuatan.
- Nomor komponen terminal atau konektor dan data pemasok.
- Ukuran kawat, isolasi, jenis konduktor, panjang kupasan, metode crimp atau solder, dan alternatif yang diterima.
- Kriteria pengujian tarik, kontinuitas, polaritas, fungsi, ketahanan tegangan, visual, atau dimensi.
- Rencana sampel, frekuensi inspeksi, format catatan, pengemasan, dan tujuan pengiriman.
Tetapkan kriteria inspeksi
Tetapkan kriteria inspeksi terminal dan solder dari gambar, data komponen, standar inspeksi yang disediakan, atau metode uji proyek.
Matriks inspeksi terminasi
Ikat metode pada kombinasi komponen dan kawat yang tepat.
| Persiapan | Panjang potong dan kupasan, batas kerusakan konduktor, kondisi serabut, penimahan bila ditentukan, serta konduktor terbuka. |
|---|---|
| Crimp | Terminal, rentang kawat, aplikator, dimensi crimp, bellmouth, penyangga konduktor dan insulasi, serta pemeriksaan tarik. |
| Solder | Bentuk sambungan, kriteria pembasahan atau cakupan, batas panas dan penanganan, pembersihan, penyangga, serta metode visual. |
| Catatan rakitan | Kedudukan konektor, posisi pengunci, pemeriksaan rongga, hasil listrik, frekuensi, ID lot atau unit, dan disposisi. |
Kesalahan inspeksi yang umum
Foto crimp baik yang umum tidak dapat menggantikan data khusus komponen. Hindari mencampur keluarga terminal, konstruksi kawat, aplikator, atau metode tarik dalam satu batas tanpa sumber terkendali yang mendukung kombinasi tersebut.